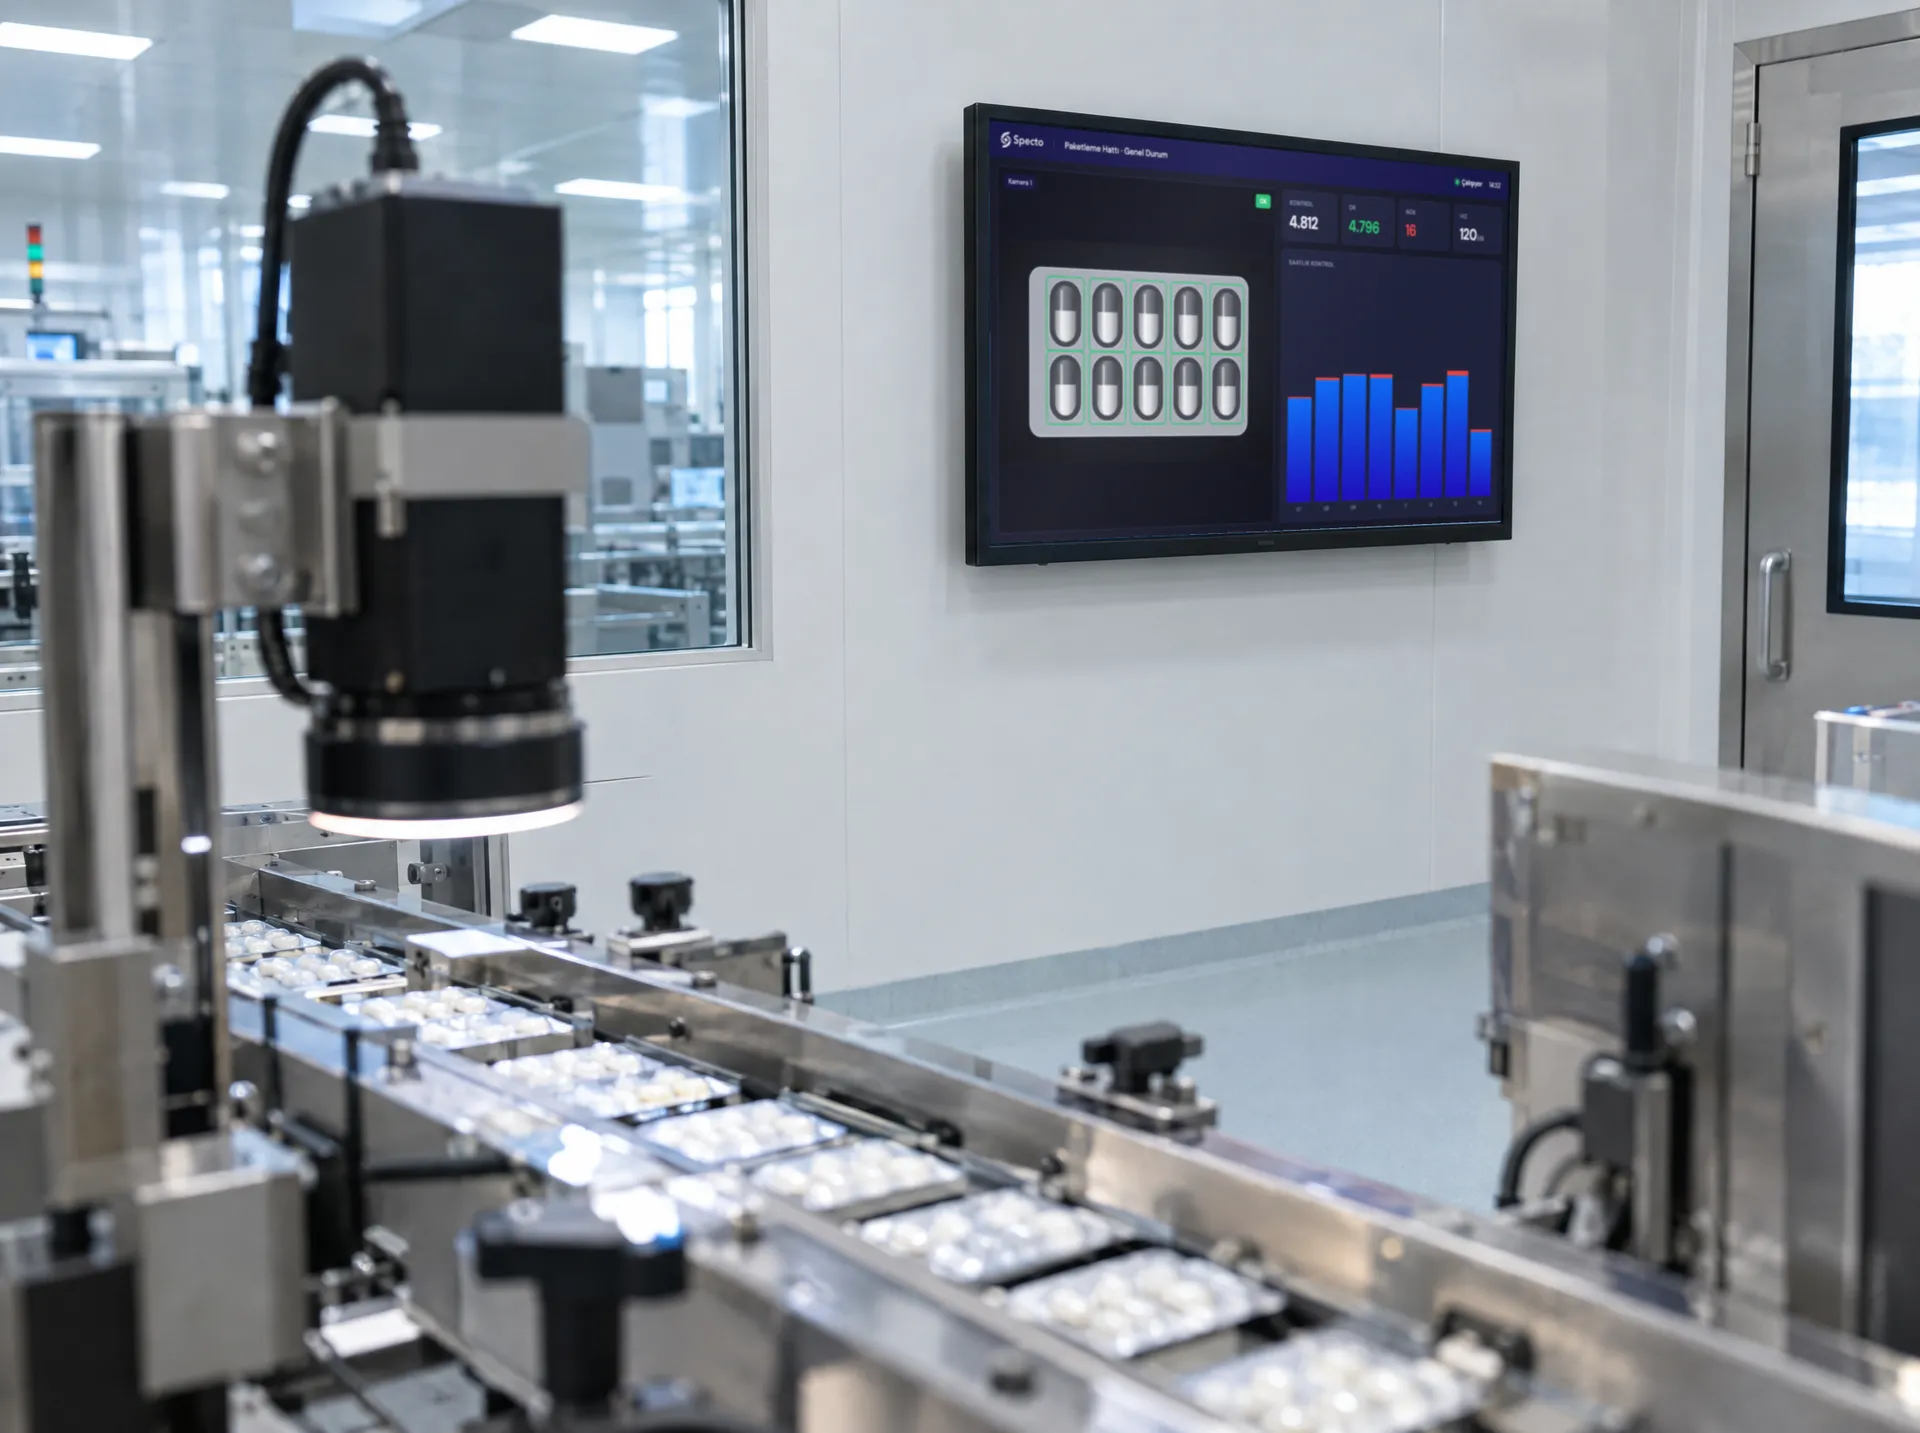
Karekod okuma ve doğrulama, ürün veya ambalaj üzerindeki DataMatrix ya da QR kodun üretim hattında kamerayla okunması, içeriğinin beklenen bilgiyle karşılaştırılması ve baskının yeterli kalitede olup olmadığının değerlendirilmesidir. Kod okunamazsa, içerik beklenenle uyuşmazsa ya da baskı kalitesi belirlenen sınırın altına düşerse ürün hattan ayrılır ve karar görüntüsüyle kaydedilir. Türkçede "karekod" kelimesi hem QR kod hem de ilaç kutularındaki DataMatrix için kullanılır. İki kod da ürün numarası, parti, son kullanma tarihi ve seri numarası gibi bilgileri tek bir sembolde taşır. Kodun hattan okunur çıkması, tedarik zincirindeki diğer okuyucuların da onu okuyabilmesi için gereklidir.
Lot numarası ve son kullanma tarihinin düz yazı olarak karakter okuma (OCR) ve doğrulama (OCV) ile kontrolünü etiket ve tarih kodu kontrolü yazısında anlattık. Bu yazı yalnızca iki boyutlu kodlara odaklanıyor.
Okuma, doğrulama ve derecelendirme arasındaki fark nedir?
Bu üç kavram sık karıştırılır, ancak her biri farklı bir soruya cevap verir.
| Kavram | Sorduğu soru | Sonuç |
|---|---|---|
| Okuma | Kod çözülebiliyor mu? | Okundu veya okunamadı; okunan veri |
| İçerik doğrulama | Okunan veri beklenen veriyle aynı mı, yapısı doğru mu? | Eşleşti veya eşleşmedi |
| Baskı kalitesi derecelendirmesi | Sembol, başka okuyucularda da güvenle okunacak kalitede mi? | 4 ile 0 arasında sayısal derece |
Okuma en temel adımdır: kamera kodu görüntüde bulur ve çözer. Ancak kodun bu kamera tarafından okunması, başka bir okuyucunun da okuyacağını garanti etmez. GS1 DataMatrix kılavuzu bu yüzden taramanın doğrulamayla karıştırılmaması gerektiğini vurgular. Tarama en iyi ihtimalle kodun o okuyucuyla okunup okunmadığını gösteren bir geçti/kaldı testidir.
İçerik doğrulama, okunan verinin ürün profilindeki veya üretim emrindeki bilgiyle karşılaştırılmasıdır. Ürün numarası (GTIN), parti numarası, son kullanma tarihi ve seri numarası beklenen değerlerle eşleşmelidir. GS1 yapısında bu alanlar uygulama tanımlayıcılarıyla (AI) ayrılır. Tanımlayıcıların doğru kullanılması ve kontrol hanesinin doğru olması da içerik doğrulamanın parçasıdır. Seri numaralı ürünlerde aynı numaranın ikinci kez görülmesi ayrı bir hata olarak ele alınabilir.
Baskı kalitesi derecelendirmesi ise sembolün ne kadar iyi basıldığını ölçer. İki boyutlu kodlar için kullanılan yöntem ISO/IEC 15415 standardında tanımlanır.
ISO/IEC 15415'e göre baskı kalitesi nasıl derecelendirilir?
ISO/IEC 15415, iki boyutlu sembollerin baskı kalitesinin nasıl ölçüleceğini ve ölçümlerin genel bir kalite derecesine nasıl dönüştürüleceğini tanımlar. Derece 4 ile 0 arasında, bir ondalık basamakla verilir; 4 en iyi, 0 en kötü sonuçtur. Eski harf ölçeğinde bunun karşılığı A ile F arasıdır.
GS1 DataMatrix kılavuzunda açıklanan başlıca parametreler şunlardır:
- Çözme: Kod, referans çözme algoritmasıyla çözülebiliyor mu? Çözülürse 4, çözülemezse 0 alır.
- Sembol kontrastı: Koyu ve açık alanlar, sessiz bölge de dahil olmak üzere, arasındaki yansıma farkı.
- Modülasyon: Koyu ve açık hücrelerin sembol boyunca ne kadar tutarlı olduğu.
- Sabit desen hasarı: L biçimli bulucu desende, saat izinde ve sessiz bölgede bozulma olup olmadığı.
- Eksenel ve ızgara düzgünsüzlüğü: Sembolün bir eksende uzayıp kısalması ve hücre ızgarasının beklenen konumdan sapması.
- Kullanılmayan hata düzeltme: Kodun hata düzeltme kapasitesinden ne kadarının hâlâ kullanılmadığı, yani okuma için kalan güvenlik payı.
Bir görüntüde en düşük parametre derecesi o taramanın derecesi olur. Genel sembol derecesi birden fazla taramanın ortalamasıdır. Derece, ölçümde kullanılan açıklık (aperture), ışık dalga boyu ve gerekiyorsa aydınlatma açısıyla birlikte yazıldığında anlam taşır. Örneğin "1.5/08/660" gösterimi sırasıyla dereceyi, açıklığı ve dalga boyunu verir.
Kabul edilecek en düşük derece uygulamaya göre belirlenir. GS1 kılavuzu, bir uygulama standardının en azından bir ölçüm yöntemi ve bir minimum derece tanımlaması gerektiğini belirtir ve örnek olarak ISO/IEC 15415'e göre 1.5 derecesini verir. AB'de beşeri ilaçların güvenlik özelliklerini düzenleyen 2016/161 sayılı Yetki Devredilmiş Tüzük de ISO/IEC 15415:2011'e göre en az 1.5 derece alan bir DataMatrix'in baskı kalitesi şartını karşıladığını kabul eder.
Hat üzerindeki kamera doğrulayıcının yerini alır mı?
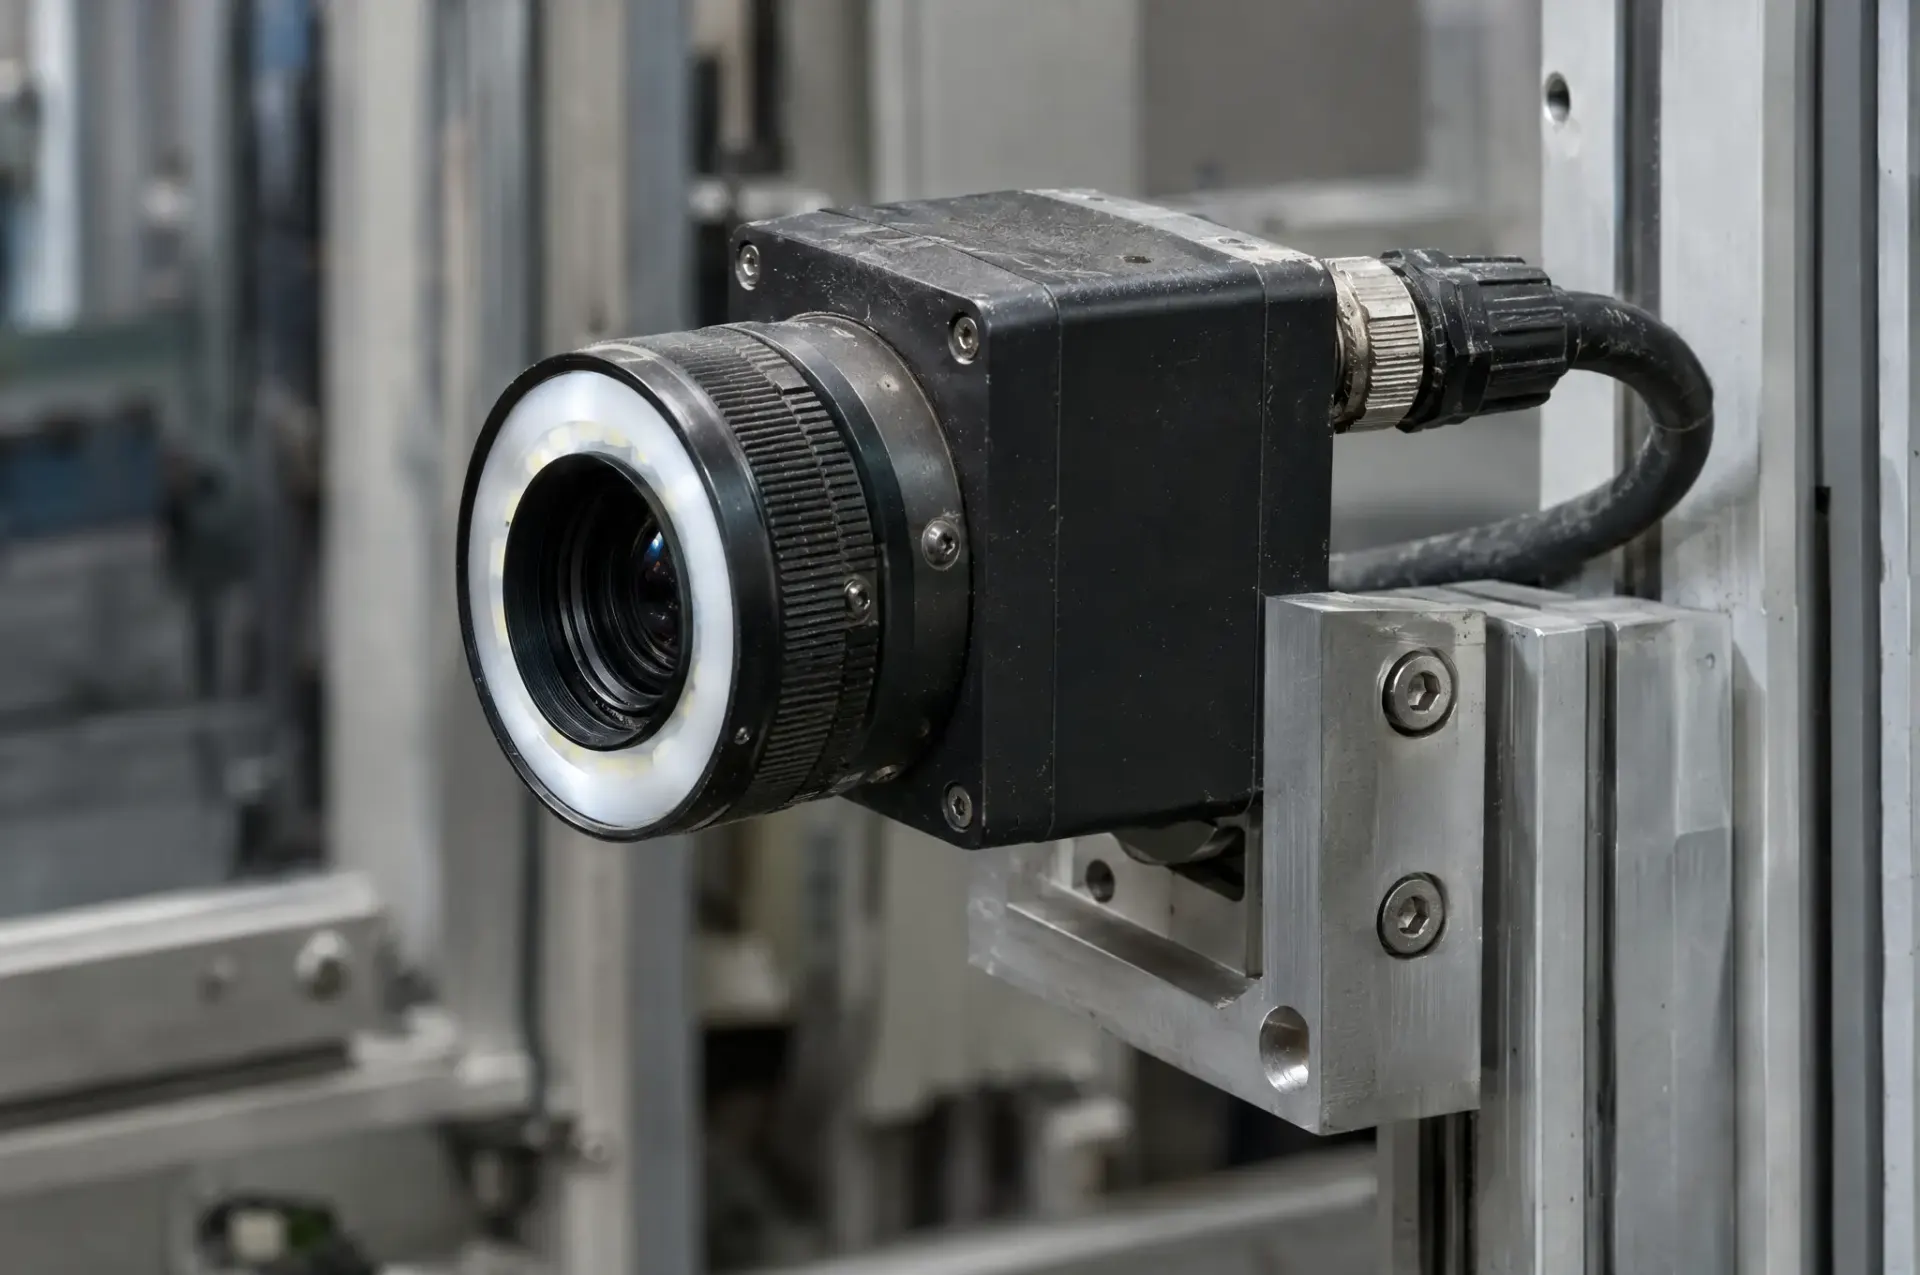
Tam olarak almaz. Standarda uygun bir doğrulayıcı, standardın tarif ettiği açıklık, ışık ve açıyla, kalibrasyon kartıyla düzenli olarak ayarlanarak çalışır. Hat üzerindeki kamera ise hareket halindeki ürünü hat hızında ve hattın ışık koşullarında görüntüler.
GS1 kılavuzu, üretimde baskı kalitesini kontrol etmek için birbirini tamamlayan üç yaklaşım sayar: doğrulamayı normal kalite kontrol prosedürüne eklemek, okunabilirliği sağlamak için her kodu hat üzerinde okumak ve üretim sırasında belirli aralıklarla örnek almak.
Pratikte hat üzerindeki kamera her kodu okur, içeriğini doğrular ve kalite parametrelerini izleyerek baskıdaki bozulmayı erken gösterir. Resmi derece raporu ise doğrulayıcıyla ölçülen örneklerden çıkar. Hat kamerasının verdiği kalite değeri bir eğilim göstergesi olarak kullanılmalı, doğrulayıcı raporunun yerine konmamalıdır.
İzlenen değerin düşmeye başlaması genellikle yazıcı tarafındaki bir soruna işaret eder: kirlenen baskı kafası, azalan mürekkep veya ribbon, değişen lazer gücü, farklı bir ambalaj malzemesi ya da ürünün yazıcının önünde kayması. Bu eğilim, kod tamamen okunamaz hale gelmeden önce operatöre gösterilebilir.
Kod okunamazsa ne olur?
Okunamayan kod bir hata olarak ele alınır; ürün sağlam kabul edilmez ve hattan ayrılır. Dikkat edilmesi gereken noktalar:
- Okunamayan ve yanlış kod ayrı kaydedilir: Kod hiç okunamadıysa sorun büyük olasılıkla baskıda, konumda veya aydınlatmadadır. Kod okunduğu halde içerik uyuşmadıysa sorun yanlış veri, yanlış etiket veya ürün karışmasıdır. İki durum farklı müdahale gerektirir.
- Ayrılan ürünün akıbeti prosedüre bağlıdır: Ayrılan ürünün yeniden kontrol edilip edilmeyeceği tesisin kendi prosedürüyle belirlenir. Seri numaralı ürünlerde bu adımın da kaydı tutulur.
- Art arda okunamayan kod durdurma sebebidir: Peş peşe okunamayan kodlar yazıcıda veya etiketlemede bir arızaya işaret eder. Sistem PLC üzerinden operatörü uyarabilir veya hattı durdurabilir.
- Güvenli taraf: Görüntü alınamazsa ya da karar zamanında verilemezse ürün sağlam kabul edilmez ve ayrılır.
- Ayıklamanın doğrulanması: Vardiya başında ve ürün değişiminde bilinen hatalı test kodları hattan geçirilir. Hem kameranın hatayı bulduğu hem de ayıklayıcının o ürünü ayırdığı kontrol edilir.
Kurulumda nelere dikkat edilir?
Baskı yöntemi ve yüzey: Termal transfer, mürekkep püskürtmeli ve lazer baskı kamerada farklı görünür. GS1 kılavuzu, çok parlak metal yüzeylerin ve yansıtıcı mürekkeplerin okuyucuyu kör edebileceğini, ara tonların ise kontrastı düşürdüğünü belirtir. Doğrudan parça üzerine işaretlenen kodlarda (DPM) ISO/IEC 15415 tek başına yeterli kabul edilmez; bu kodlar için ISO/IEC TR 29158 kılavuzu kullanılır.
Sessiz bölge: GS1 DataMatrix çevresinde en az bir modül genişliğinde boş alan ister. Kodun etiket kenarına veya başka bir baskıya fazla yakın basılması, okunabilse bile kaliteyi düşürür.
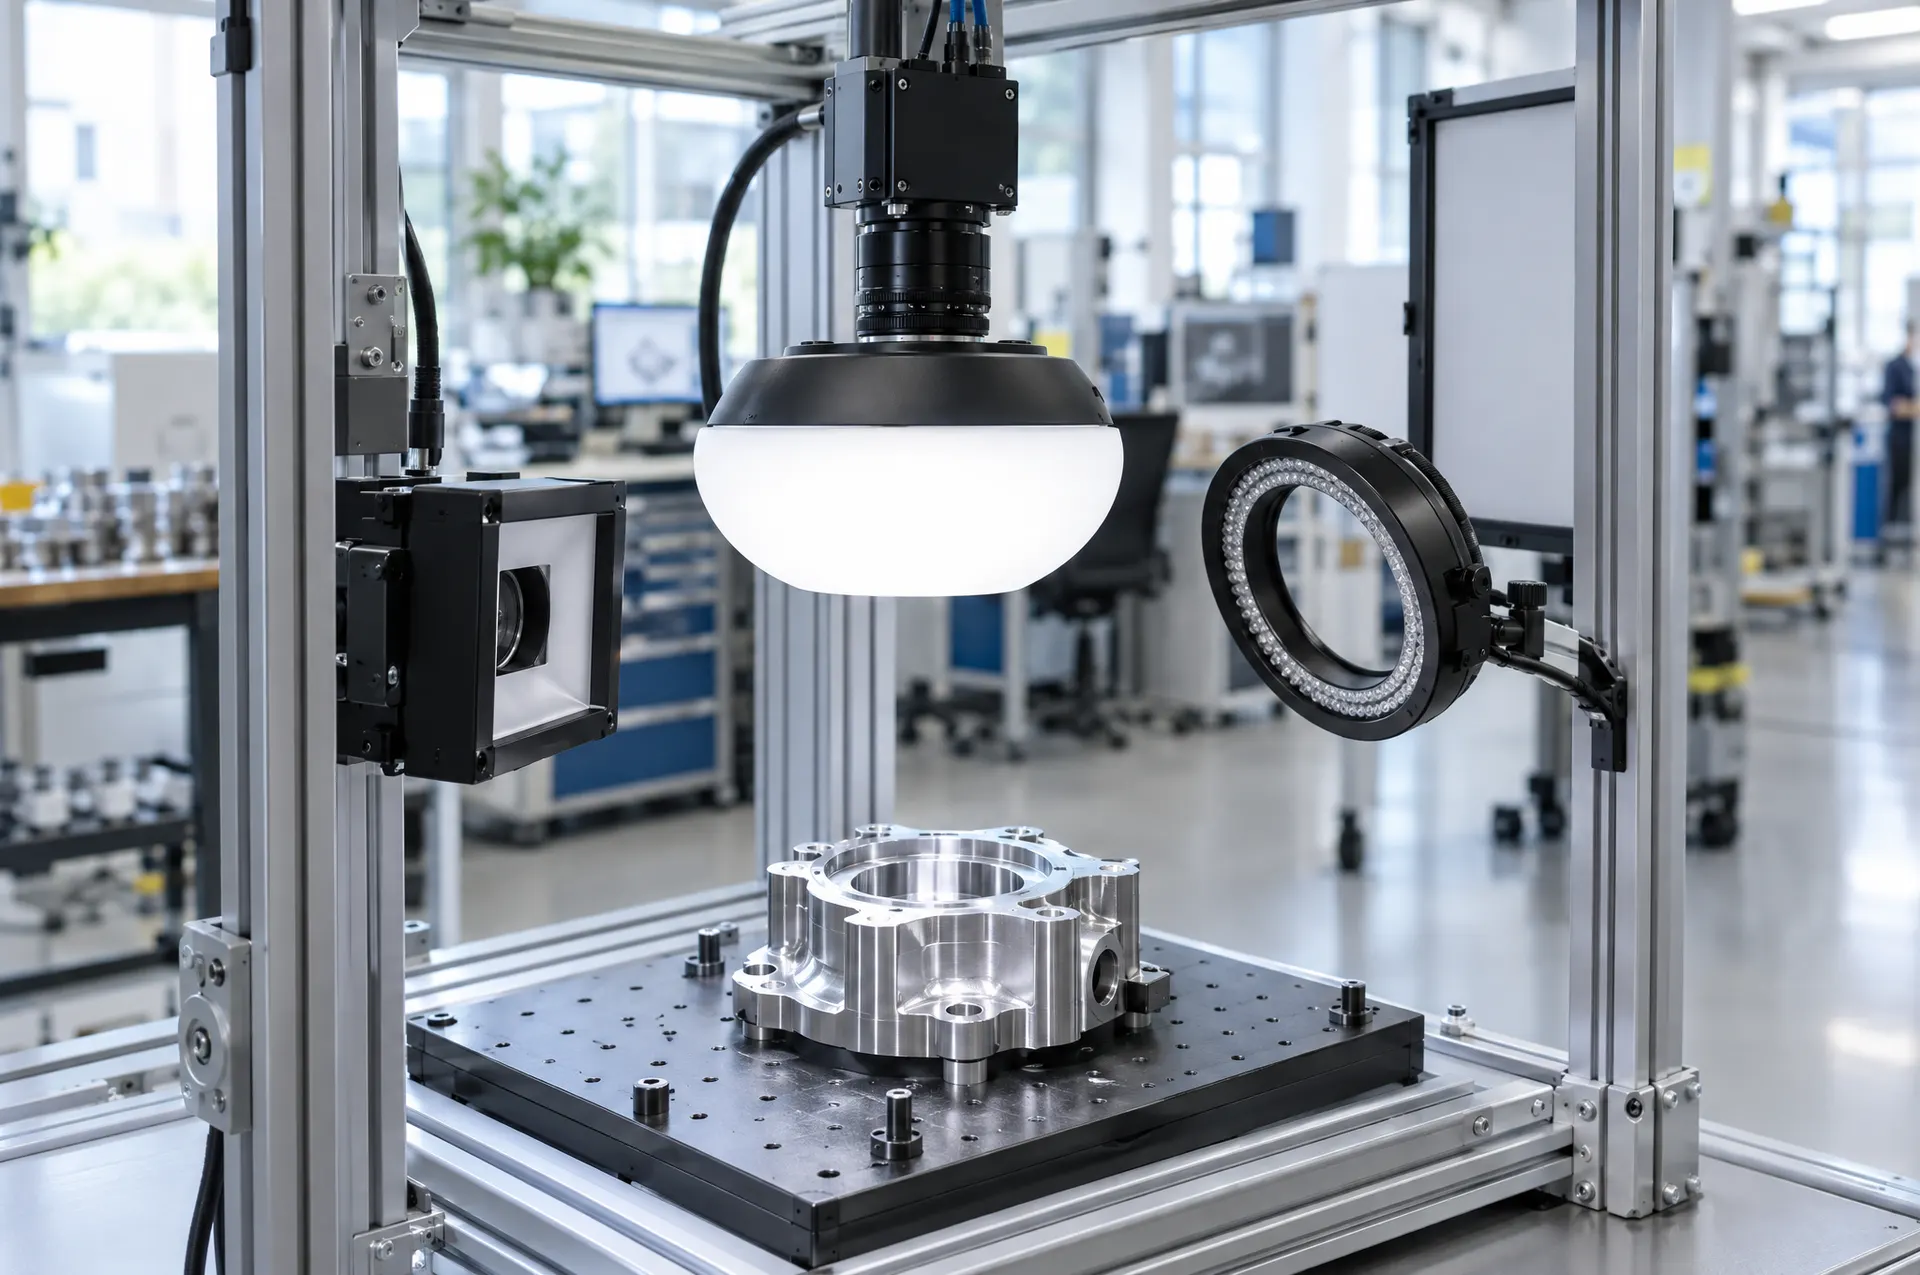
Aydınlatma: Etiket üzerindeki baskıda difüz aydınlatma, metal yüzeye kazınmış kodlarda düşük açılı veya dome aydınlatma daha iyi sonuç verir. Ayrıntılar için görüntü işlemede aydınlatma yazısına bakabilirsiniz.
Çözünürlük ve konum: Kodun en küçük hücresi görüntüde yeterli sayıda pikselle temsil edilmelidir. Kodun boyutu, ürünün kamera önündeki konum değişimi ve görüş alanı birlikte değerlendirilir. Kavisli yüzeyde kod büküldüğünde ızgara düzgünsüzlüğü artar. Kamera seçimini endüstriyel kamera ve lens seçimi yazısında anlattık.
Beklenen verinin kaynağı: Parti, son kullanma tarihi ve seri numarası aralığı PLC, MES veya seri numarası yönetim sisteminden alınır. İlaçta seri numaralarının İTS'ye bildirimi tesisin kendi seri numarası yönetim sisteminde yapılır; kamera kodu okur ve doğrular.
Kuruluma başlamadan önce neler hazırlanmalı?
- Kod türleri: DataMatrix, QR kod veya ikisi birden; GS1 yapısının kullanılıp kullanılmadığı
- Kodun boyutu, ürün üzerindeki yeri ve baskı yöntemi
- Hat hızı ve ürünün kamera önündeki konum değişimi
- Beklenen verinin hangi sistemden geleceği
- Kabul edilecek en düşük kalite seviyesi ve doğrulayıcıyla alınmış referans raporlar
- Numune: iyi basılmış kodlar ile silik, kayık, eksik ve hasarlı kod örnekleri
Sistemin bileşenlerini ve çalışma adımlarını etiket ve kod kontrol sistemi sayfasında, ambalaj hattındaki diğer kontrolleri montaj ve ambalaj kontrolü sayfasında anlattık. Hattınızda kod kontrolünün nerede ve nasıl yapılabileceğini değerlendirmek için bizimle iletişime geçin.