Döküm hataları genel olarak gaz boşlukları, çekinti boşlukları, soğuk birleşme, eksik döküm, çapak, kum kalıntısı, sıcak yırtılma ve kalıp kayması olarak sınıflandırılır. Bu hataların bir kısmı parçanın yüzeyinde görünür ve kamerayla her parçada tespit edilebilir. Parçanın içinde kalan boşluklar ise kamerayla görülmez; bunlar için röntgen (X-ray) veya bilgisayarlı tomografi kullanılır. Doğru kontrol yöntemini seçmek için önce hatanın nerede oluştuğunu bilmek gerekir.
Döküm hataları ve nedenleri
| Hata | Açıklama | Sık görülen nedenler | Kamerayla tespit |
|---|---|---|---|
| Gaz boşluğu | Yuvarlak, düzgün yüzeyli boşluklar | Kalıp veya malzemedeki nem, yetersiz havalandırma, eriyikte çözünmüş gaz | Yüzeye açılanlar evet, içtekiler hayır |
| Çekinti boşluğu | Düzensiz, pürüzlü boşluklar | Kalın kesitlerde yetersiz besleme, soğuma sırasında hacim kaybı | Yüzeye açılanlar evet, içtekiler hayır |
| Soğuk birleşme | İki akış cephesinin kaynaşmadığı çizgi | Düşük döküm sıcaklığı, yavaş doldurma | Evet, yüzeyde çizgi olarak |
| Eksik döküm | Parçanın bir bölümünün dolmaması | Düşük akışkanlık, ince kesitler, düşük sıcaklık | Evet, biçim karşılaştırmasıyla |
| Çapak | Kalıp ayrım yüzeyinde fazla malzeme | Kalıp aşınması, yetersiz kapama | Evet, kontur kontrolüyle |
| Kum kalıntısı | Yüzeyde gömülü kum veya pürüz | Kum kalıbında dökülme, kalıp dayanımı | Evet, yüzey kontrolüyle |
| Sıcak yırtılma ve çatlak | Soğuma sırasında oluşan yırtılma | Engellenmiş büzülme, keskin geçişler | Yüzeydekiler evet |
| Kalıp kayması | Parçanın iki yarısı arasında kayma | Kalıp hizalama hatası | Evet, ölçüm ve kontur kontrolüyle |
Kamera neyi görür, neyi görmez?
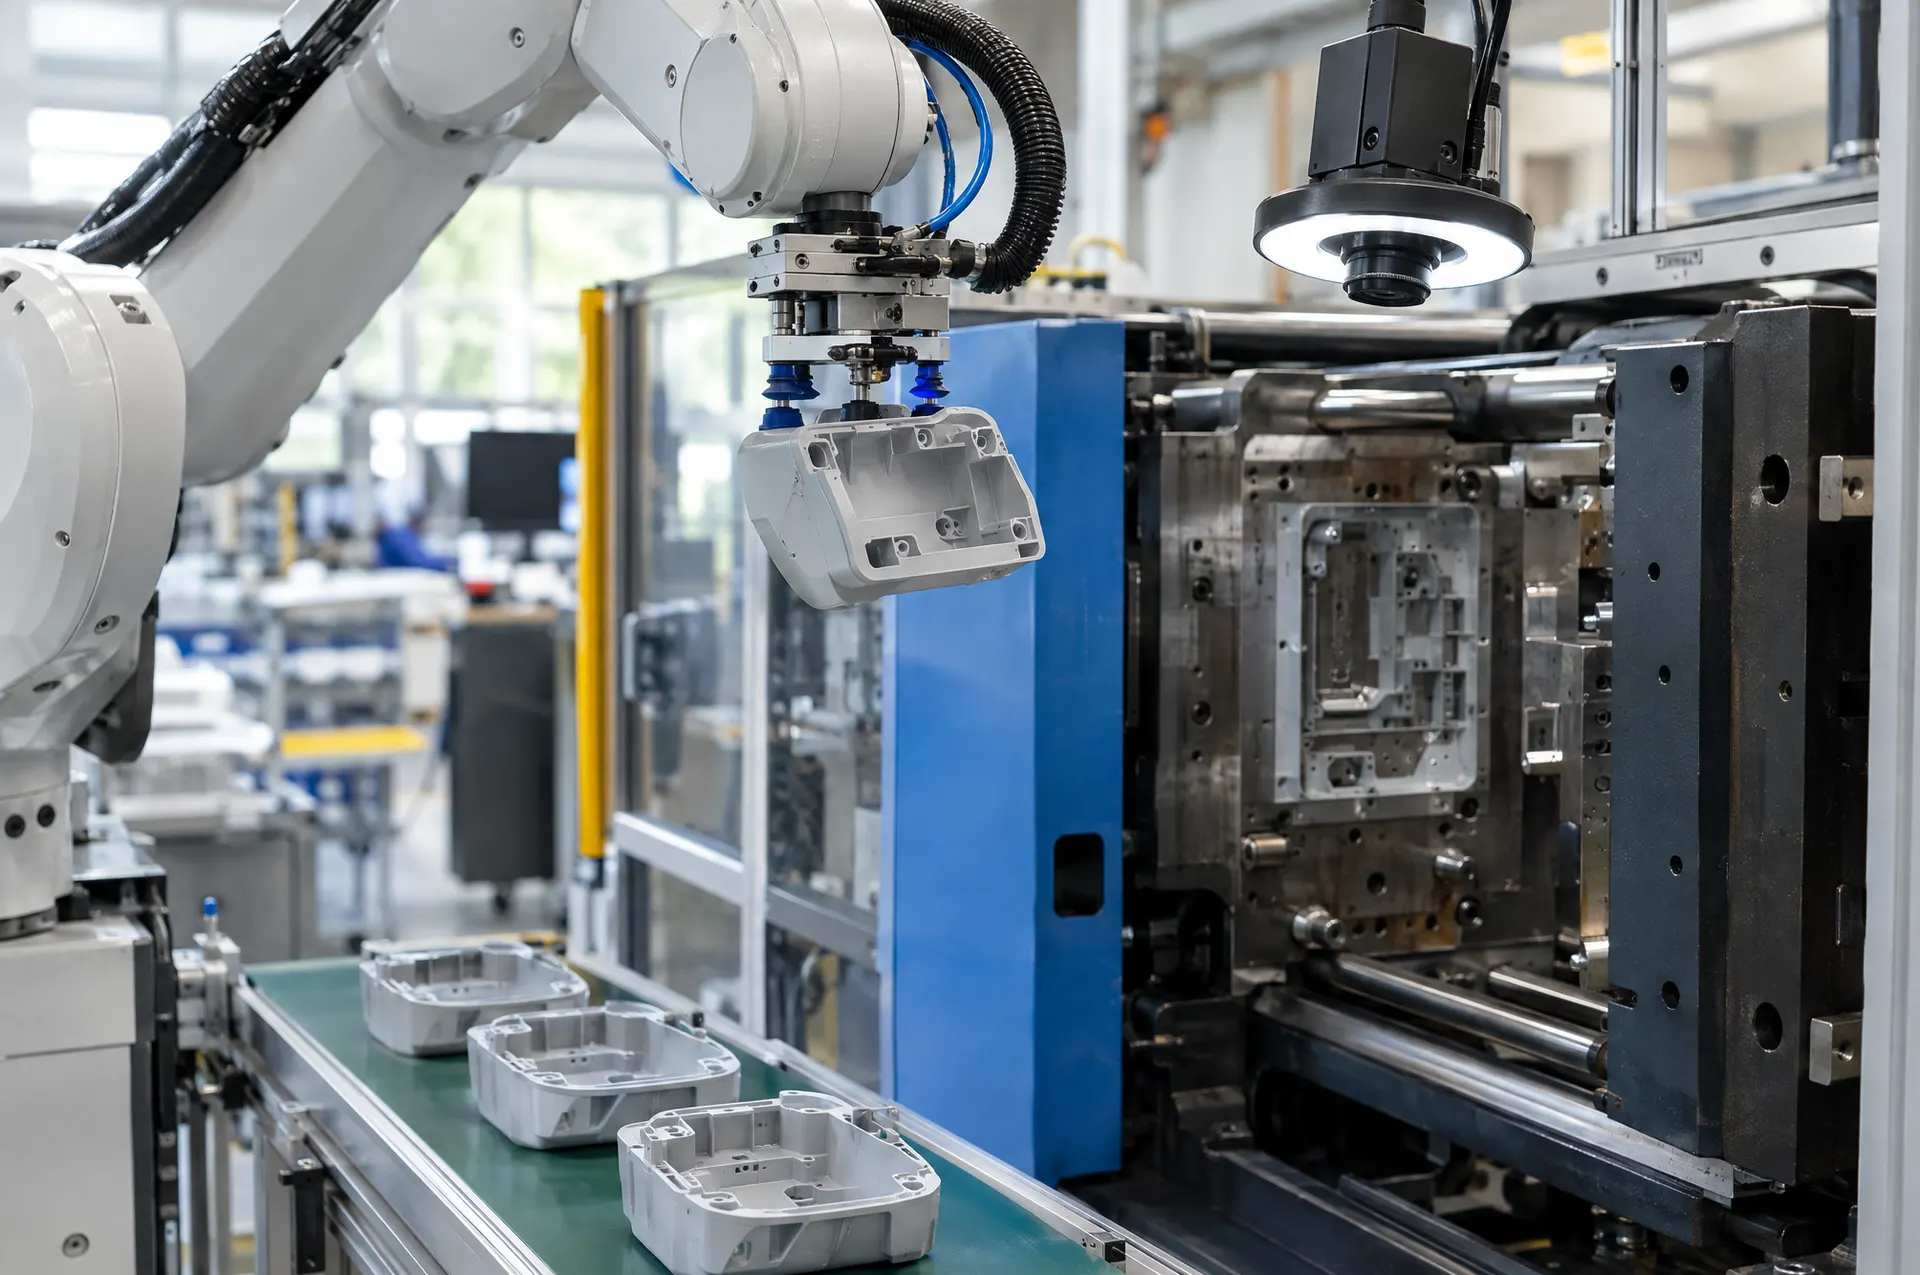
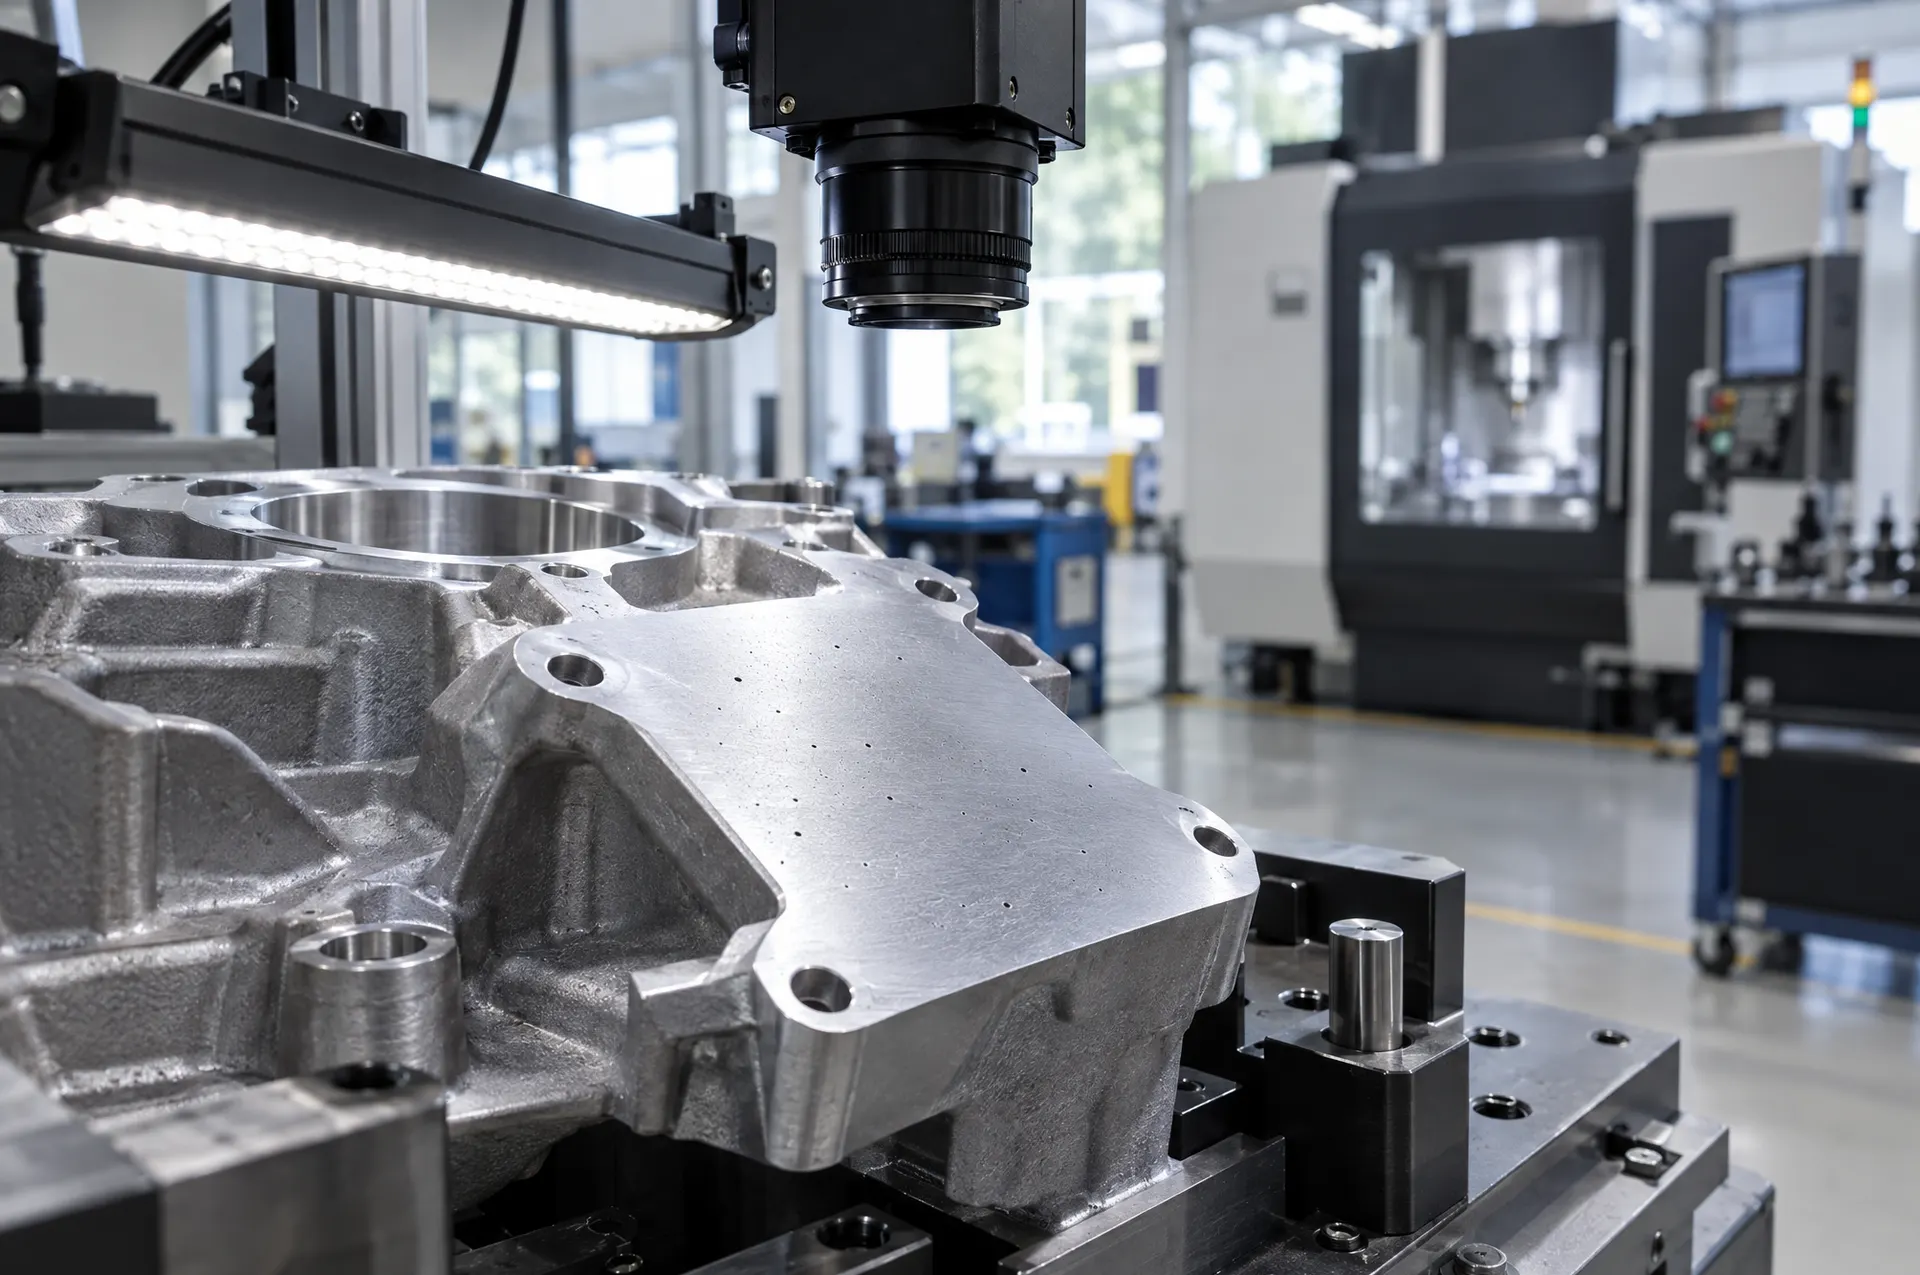
Kamera ışığın yüzeyden yansımasını görüntüler. Bu nedenle yüzeye açılan gözenek, çatlak, çapak, soğuk birleşme, eksik bölge ve kum kalıntısı kamerayla tespit edilir. Parçanın içinde kalan gaz ve çekinti boşlukları, sızdırmazlık veya mukavemet açısından kritik olsa bile kameranın göremeyeceği hatalardır.
Pratikte iki yöntem birbirini tamamlar:
- Kameralı kontrol: Her parçada yüzey ve biçim kontrolü, hat hızında ve düşük maliyetle.
- Röntgen veya tomografi: İç boşlukların kontrolü, genellikle kritik parçalarda veya örnekleme ile.
Talaşlı imalat sonrası kontrol
Döküm parçalar çoğunlukla talaşlı imalattan geçer. Bu aşamada işlenen yüzeyde açığa çıkan gözenekler, eksik delik veya diş, eksik operasyon ve işleme hatası kamerayla kontrol edilir. Delik konumu ve çap gibi ölçüler 2B veya 3B kameralı ölçümle kontrol edilebilir.
Metal yüzeylerde dikkat edilmesi gerekenler
- Yansıma: Parlak işlenmiş yüzeylerde difüz, kubbe veya düşük açılı aydınlatma kullanılır.
- Normal işleme izleri: Kontrol kriterleri sağlam parçadaki işleme izlerine göre belirlenir; böylece iz kusur olarak değerlendirilmez.
- Parça varyasyonu: Dökümün doğal yüzey farklılıkları, sağlam parça görüntüleriyle eğitilen yapay zekâ modeliyle tolere edilir.
Sonuç
Döküm hatalarının nedenleri dökümhanede, proses ve kalıp tasarımında çözülür. Kameralı kontrol ise yüzeyde görünen hataları her parçada yakalar, hatalı parçanın talaşlı imalata veya müşteriye gitmesini önler ve hata eğilimini kayıtlarla gösterir.
Metal ve döküm hatları için yaklaşımımızı metal ve döküm sektör sayfasında bulabilirsiniz. Parçanızın hangi hatalarının kamerayla kontrol edilebileceğini birlikte değerlendirmek için bizimle iletişime geçin.