Plastik enjeksiyonda en sık görülen hatalar eksik baskı, çapak, çöküntü, yanık izi, gümüşlenme, akış izi, kaynak çizgisi ve çarpılmadır. Bu hataların çoğu parçanın yüzeyinde ya da biçiminde görünür olduğu için kamerayla, makine çıkışında her parçada tespit edilebilir. Hatanın nedeni proses ayarlarında çözülür; kameralı kontrol ise hatalı parçanın sevk edilmesini önler ve hatanın ne zaman başladığını kayıtlarla gösterir.
Plastik enjeksiyon hataları ve nedenleri
| Hata | Görünüm | Sık görülen nedenler | Kamerayla tespit |
|---|---|---|---|
| Eksik baskı | Parçanın bir bölümü dolmamış | Yetersiz malzeme veya basınç, düşük eriyik sıcaklığı, tıkalı hava tahliyesi | Evet, biçim ve kontur karşılaştırmasıyla |
| Çapak | Kalıp ayrım yüzeyinde ince fazla malzeme | Aşırı basınç, yetersiz kapama kuvveti, aşınmış kalıp | Evet, kenar ve kontur kontrolüyle |
| Çöküntü | Kalın kesitlerde yüzeyde çukurlaşma | Yetersiz ütüleme basıncı veya süresi, kalın et kalınlığı | Evet, düşük açılı aydınlatmayla |
| Yanık izi | Akışın sonunda kararmış bölge | Kalıpta hapsolan hava, yüksek enjeksiyon hızı | Evet, renk ve ton farkıyla |
| Gümüşlenme | Akış yönünde gümüş renkli çizgiler | Kurutulmamış malzeme, nem, aşırı ısınma | Evet, uygun aydınlatmayla |
| Akış izi ve kaynak çizgisi | Dalga biçiminde izler veya birleşme çizgisi | Düşük eriyik veya kalıp sıcaklığı, eriyik cephelerinin birleşmesi | Çoğunlukla evet; kabul sınırı numunelerle belirlenir |
| Çarpılma | Parçanın düzlemselliğini kaybetmesi | Düzensiz soğuma, iç gerilim | 2B ölçüm veya 3B görüntülemeyle |
| Renk farkı ve siyah nokta | Ton farkı, koyu noktalar | Masterbatch dağılımı, kirlilik, malzeme bozunması | Evet, renk ve yüzey kontrolüyle |
Opak parçaların içinde kalan boşluklar kamerayla görülmez. Şeffaf parçalarda ise iç kabarcık ve yabancı madde arka aydınlatmayla görünür hale gelir.
Kameralı kontrol nerede yapılır?
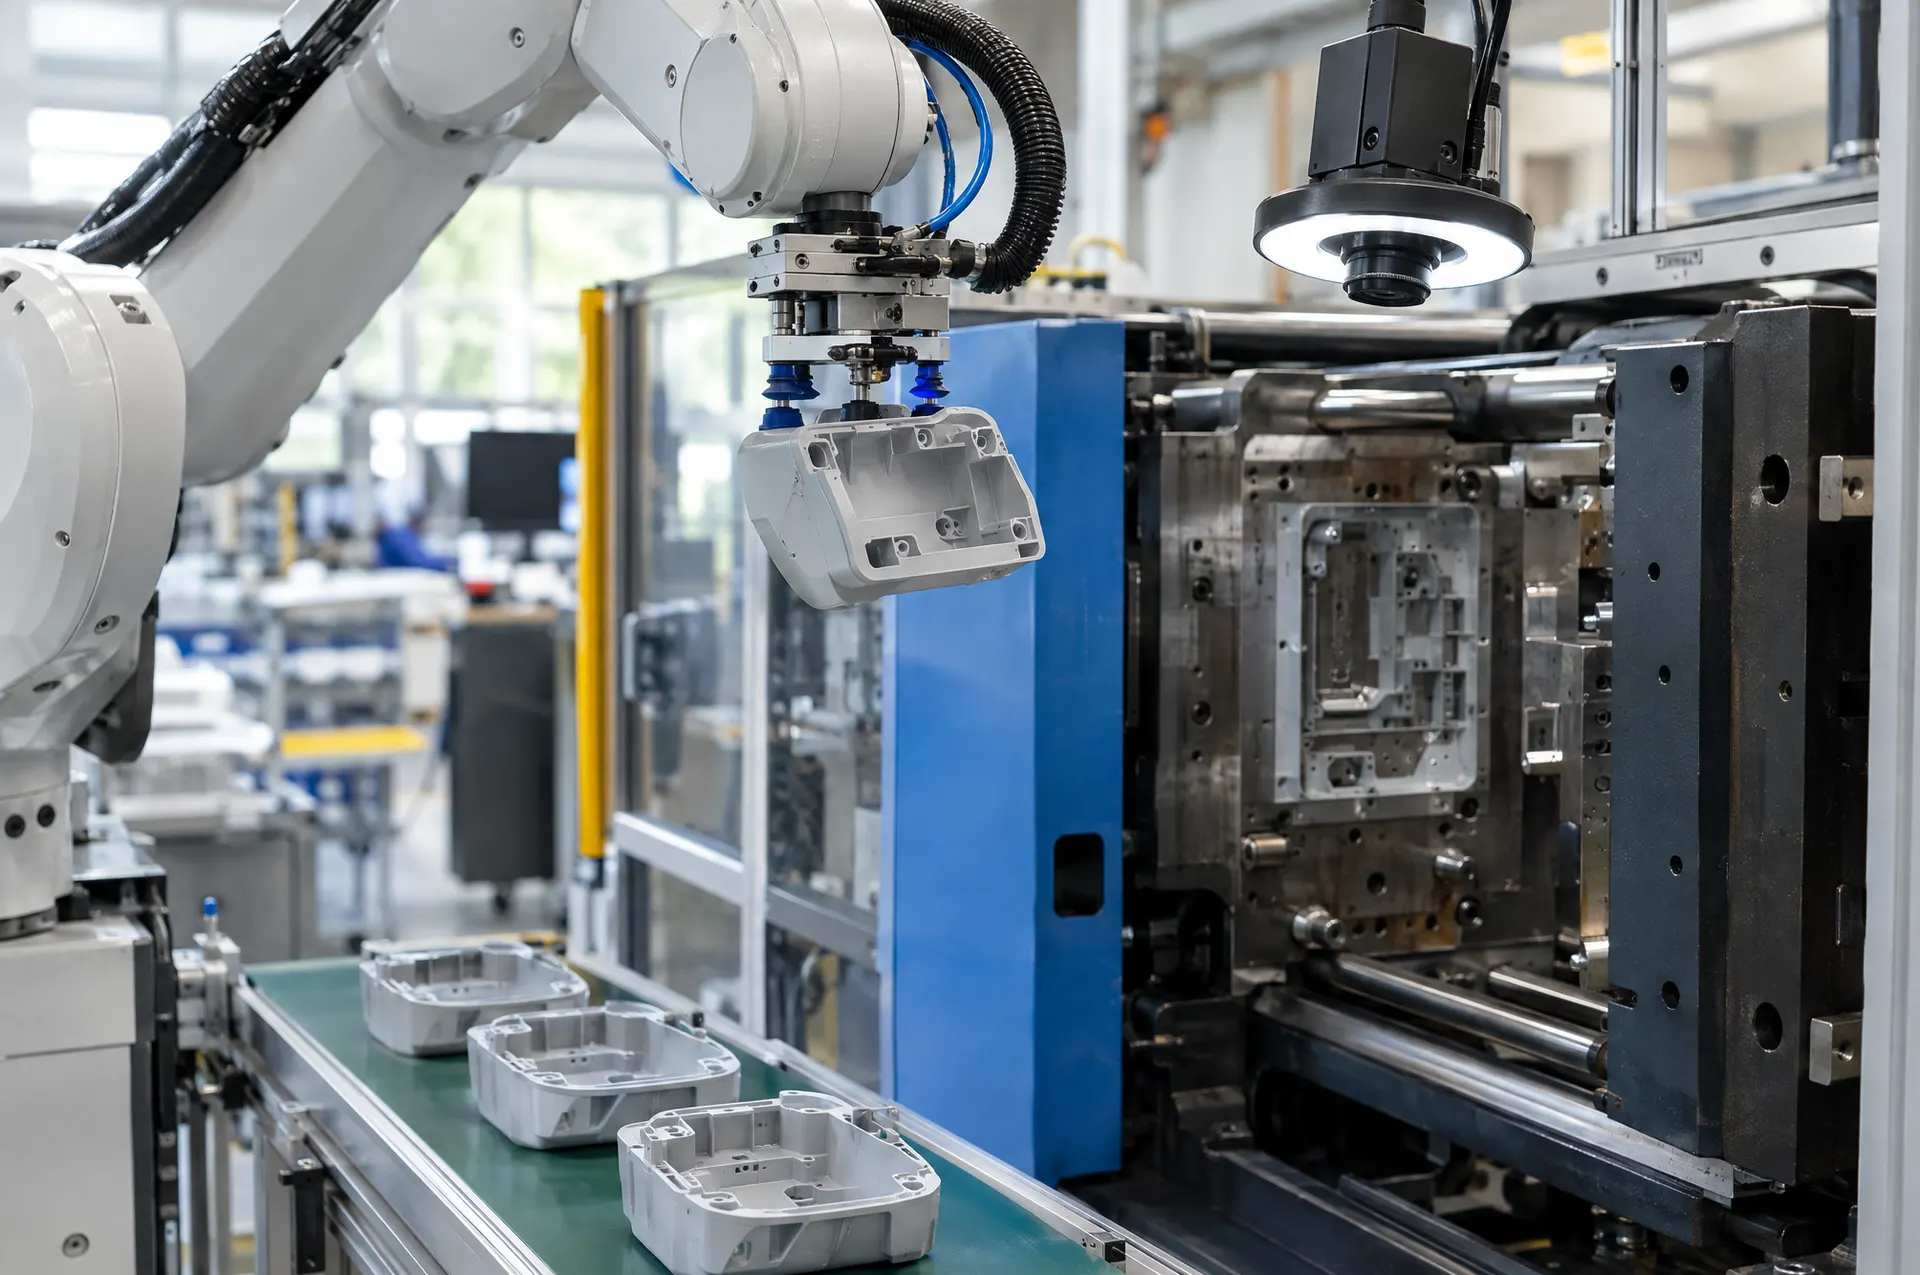
- Robotla alınan parçalar: Kamera, robotun parçayı bıraktığı noktaya veya robotun parçayı kameranın önünden geçirdiği bir konuma yerleştirilir.
- Konveyörle çıkan parçalar: Parça bant üzerindeyken görüntülenir; hatalı parça ayıklayıcıyla ayrılır.
- Montaj öncesi: Enjeksiyon parçası bir montaja giriyorsa, kontrol montaj istasyonundan önce yapılarak hatalı parçanın montaja girmesi önlenir.
Her durumda karar, parça kutuya veya bir sonraki istasyona ulaşmadan verilir.
Kalıp gözü bazında takip
Çok gözlü kalıplarda hatalar genellikle tek bir gözden gelir. Parça üzerindeki göz numarası kamerayla okunabiliyorsa veya parçalar sabit bir düzende geliyorsa, ret kayıtları göz bazında tutulur. Böylece bakım gerektiren göz, hata oranı yükselmeden fark edilir.
Kontrolü zorlaştıran durumlar
- Siyah ve koyu parçalar: Kontrast düşük olduğu için aydınlatma açısı ve kamera ayarı özel olarak seçilir.
- Parlak yüzeyler: Yansıma, difüz veya kubbe aydınlatmayla azaltılır.
- Dokulu yüzeyler: Doku, sağlam parça görüntüleriyle yapay zekâ modeline tanıtılır; model normal dokuyu kusur olarak değerlendirmez.
- Renk ve model çeşitliliği: Her ürün için ayrı ürün profili oluşturulur ve ürün değişiminde profil seçilir.
Sonuç
Kamera, enjeksiyon hatalarının nedenini ortadan kaldırmaz. Ancak her parçayı aynı kriterle kontrol eder, hatalı parçanın müşteriye gitmesini önler ve hatanın hangi saatte, hangi gözde başladığını kayıtlarla gösterir. Bu kayıtlar proses ayarlarının düzeltilmesinde de kullanılır.
Plastik enjeksiyon hatları için yaklaşımımızı plastik enjeksiyon sektör sayfasında bulabilirsiniz. Parçanızın görsellerini iletişim formu üzerinden gönderirseniz hangi hataların kamerayla yakalanabileceğini birlikte değerlendirebiliriz.