Seramik karo ve sağlık gereçlerinde en sık görülen hatalar iğne deliği, sır çatlağı, kabarma, sırsız bölge, leke ve nokta, çatlak, kenar ve köşe kırığı, düzlük bozukluğu, ton farkı ve ebat farkıdır. Bu hataların çoğunun kaynağı bünye ile sırın uyumu, sır uygulaması ve pişirme koşullarıdır. Çözüm reçetede ve proseste yapılır. Kameralı kontrol ise fırın çıkışında her ürünü aynı kriterle değerlendirir, hatalı ürünü ayırır ve hatanın hangi hatta ne zaman arttığını kayıtla gösterir.
Seramik hataları, nedenleri ve çözüm yöntemleri
| Hata | Görünüm | Sık görülen nedenler | Çözüm yönü | Kamerayla tespit |
|---|---|---|---|---|
| İğne deliği | Sır yüzeyinde küçük delikler | Bünyeden çıkan gaz, organik madde ve karbonatlar, toz, ince sır | Bünyede gaz çıkışını pişirme eğrisiyle tamamlamak, yüzeyi tozdan arındırmak, sır kalınlığını ayarlamak | Evet, düşük açılı aydınlatmayla |
| Sır çatlağı | Sır yüzeyinde ince çatlak ağı | Sırın ısıl genleşmesinin bünyeden yüksek olması, bünyenin nemle genleşmesi | Sırın genleşme katsayısını bünyeye yaklaştırmak, örneğin alkali oranını azaltıp kuvars oranını artırmak | Fırın çıkışında oluşmuşsa evet |
| Kavlama | Sırın kenarlardan pul pul kalkması | Sırın genleşmesinin bünyeden çok düşük olması | Genleşme uyumunu ters yönde düzeltmek | Evet, kenar ve yüzey kontrolüyle |
| Kabarma ve kabarcık | Sır yüzeyinde kabarık noktalar | Aşırı pişirme, kalın sır, sırın içinde kalan gaz | Pişirme sıcaklığını ve süresini, sır kalınlığını kontrol etmek | Evet |
| Sırsız bölge ve sır toplanması | Sırın kaplamadığı ya da toplandığı alanlar | Yüzeyde toz veya yağ, kuruma sırasında sırın çatlaması, kalın uygulama | Yüzey temizliği, sır reolojisi ve uygulama ayarı | Evet, renk ve parlaklık farkıyla |
| Leke ve nokta | Koyu veya renkli noktalar | Hammaddedeki demirli parçacıklar, fırın tozu, kirlenme | Hammadde ve sır hazırlamada süzme ve mıknatıslama, hat temizliği | Evet |
| Çatlak | Bünyede çatlak | Pres yoğunluk farkı, hızlı kurutma, ısıl şok | Pres ve kurutma ayarları, soğutma eğrisi | Yüzeydekiler evet |
| Kenar ve köşe kırığı | Kenarlarda kırık veya pul | Taşıma, aktarma noktaları, darbeler | Aktarma noktalarını ve hız farklarını düzeltmek | Evet, kontur kontrolüyle |
| Düzlük bozukluğu | Yüzeyde eğrilik, kenarlarda kalkma | Pres yoğunluk farkı, fırın içinde sıcaklık dağılımı | Pres ve fırın ayarları | 3B ölçümle |
| Ton farkı | Aynı üründe renk tonu farkı | Hammadde değişimi, sır kalınlığı, fırın sıcaklığı | Hammadde ve sır kontrolü, sabit pişirme | Evet, renk ölçümüyle; ürünler tona göre ayrılır |
| Ebat farkı | Ürünlerin boyut farkı | Pişme küçülmesindeki fark | Pres yoğunluğu ve pişirme sabitliği | Evet, ölçümle; ürünler ebata göre ayrılır |
Seramik karoların yüzey kalitesi ve boyutlarının nasıl muayene edileceği TS EN ISO 10545-2 standardında tanımlanır. Standartta yüzey kalitesi belirli bir mesafeden ve aydınlatma altında gözle değerlendirilir; çatlak, sır çatlağı, sırsız bölge, düzensizlik, iğne deliği, leke, kenar kırığı ve kabarcık değerlendirilen hatalar arasındadır.
Kamera neyi görür, neyi göremez?
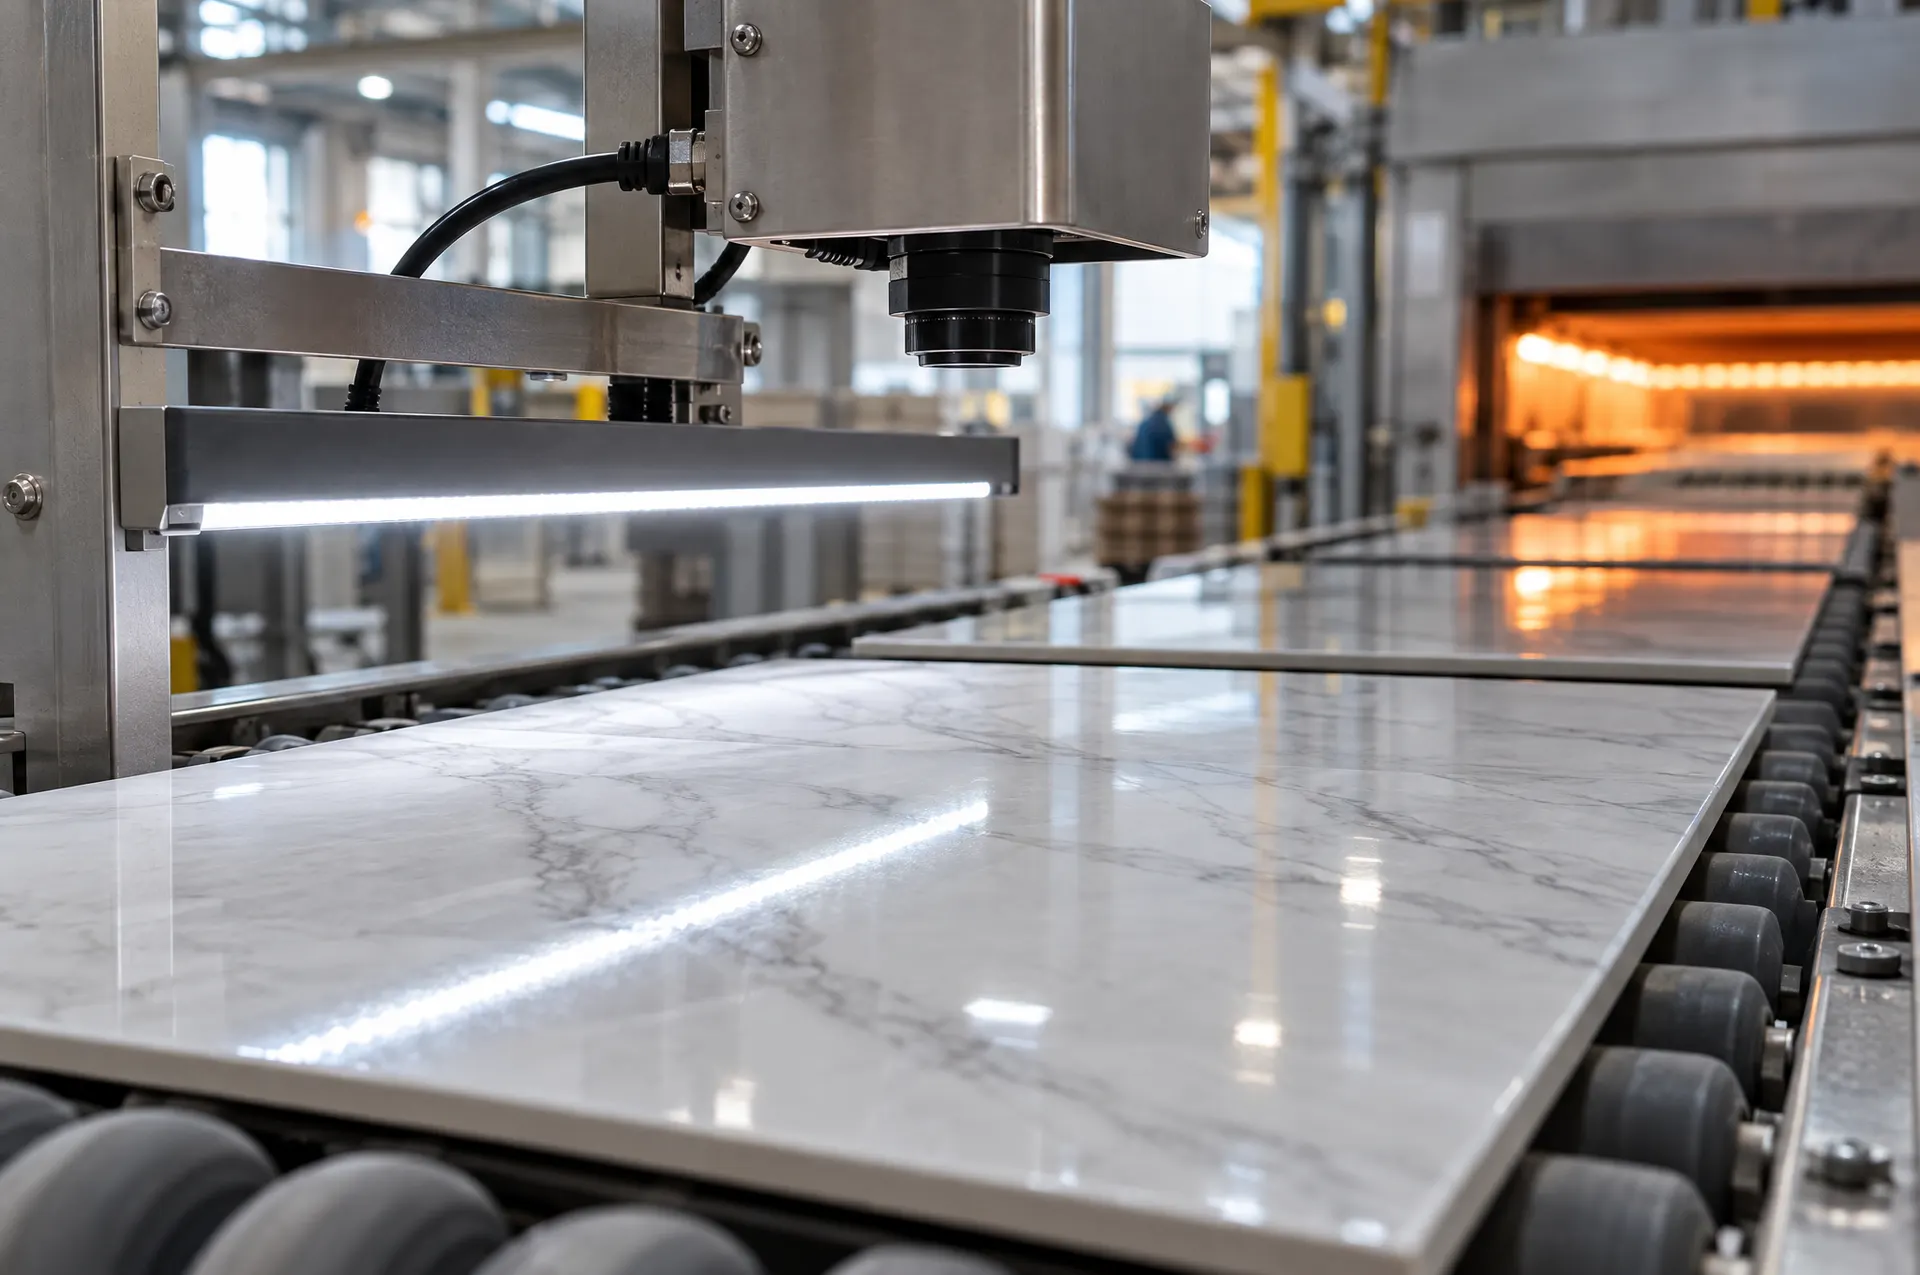
Kamera, fırın çıkışında ürünün o anki yüzeyini görür. Sırdaki delik, kabarma, leke, sırsız bölge, kenar kırığı, ton ve ebat farkı bu nedenle kamerayla ayırt edilir. Bazı hatalar ise sonradan ortaya çıkar. Bünyenin zamanla nem alıp genleşmesiyle oluşan gecikmeli sır çatlağı fırın çıkışında görünmez; bunun için laboratuvar testleri gerekir. Bünyenin içindeki çatlaklar da yüzeye ulaşmadıkça kamerayla görülmez.
Kontrol nerede yapılır?
- Pres ve şekillendirme sonrası: Ham üründeki çatlak ve kenar kırıkları sırlamaya ve pişirmeye girmeden ayrılır.
- Sırlama ve baskı sonrası: Sırsız bölge, desen kayması ve baskı hataları fırına girmeden fark edilir.
- Fırın çıkışı: Sır hataları, leke, çatlak, ton ve ebat farkı kontrol edilir.
- Seçme ve paketleme: Ürünler kalite sınıfına, tonuna ve ebatına göre ayrılır.
Hata ne kadar erken bulunursa ürüne o kadar az emek ve enerji harcanır. Fırına girmeden ayrılan ham ürün, pişmiş hatalı üründen çok daha az kayıp demektir.
Seramikte kontrolü zorlaştıran durumlar
- Parlak sırlı yüzeyler: Yansıma, yüzeydeki küçük hataları gizler. Hataya göre düşük açılı, difüz veya koaksiyel aydınlatma seçilir.
- Dijital baskılı ve desenli ürünler: Desenin kendisi hata gibi görünebilir. Yapay zekâ modeli sağlam ürün görüntüleriyle eğitilir; desenin normal çeşitliliğini hata olarak değerlendirmez.
- Çok yüzlü desenler: Aynı üründe farklı desen yüzleri olduğunda her yüz modele tanıtılır.
- Mat ve dokulu yüzeyler: Doku ile hata arasındaki farkı göstermek için aydınlatma açısı numunelerle denenerek belirlenir.
Sonuç
Seramik hatalarının nedeni reçetede, sır uygulamasında ve pişirmede çözülür. Kameralı kontrol bu çözümün yerini almaz; her ürünü aynı kriterle değerlendirir, hatalı ürünü ayırır, ürünleri ton ve ebata göre sınıflandırır ve hatanın arttığı anı kayıtla gösterir. Bu kayıtlar proses düzeltmesinin de hızlanmasını sağlar.
Seramik ve cam için yaklaşımımızı seramik ve cam sektör sayfasında bulabilirsiniz. Ürününüzdeki hataların kamerayla nasıl ayırt edileceğini birlikte değerlendirmek için bizimle iletişime geçin.